早上拉开窗帘,阳光落进客厅;下雨时,屋外的排水管默默忙起来。我们很少想到,这些日常部件里的PVC 材料,在成型之前,也有过自己的“小脾气”。
对做管材、型材的人来说,要求很实在:料要塑化好,表面要平整,生产还要稳。可这几件事,偏偏要一起做到。今天就聊聊加工背后的一个帮手——蜡类润滑助剂。🙂
🪟 看着是一根型材,做起来是一道平衡题
一根整齐的窗框型材,或一段表面平整的管材,经过配料、塑化、挤出和定型才来到我们身边。设备、温度、树脂、稳定剂和润滑体系,要在这条路上配合好。
尤其是硬质 PVC:既要让物料在加工中形成合适的塑化状态,又要管理摩擦、温升和停留时间。不是越滑越好,也不是越热越好。忙着调机的时候,最怕刚按住一个问题,另一个又冒头。
- 料还没“合拍”:塑化状态不合适,制品的外观和力学表现就可能受到影响。
- 总爱和设备“贴贴”:粘模、积垢或析出,让表面质量和连续生产多了烦恼。
- 这一批顺,下一批又要调:配方、原料和加工条件有变化,稳定的生产窗口就需要重新找。
这些现象要结合配方和工艺排查。润滑体系是重要一环,但稳定剂、填料、设备状态等因素也值得一起看。
🧩 泰利的思路:让该流动的流动,该分开的分开
泰利以聚乙烯蜡等加工助剂参与 PVC 润滑方案的选择。我们关注的,是材料在加工中的流动,以及材料与设备接触时的摩擦和粘附。
用一个生活比喻理解:整理抽屉,既希望里面的东西好移动,也希望拉开时别卡住。PVC 的内润滑与外润滑,关注的就是两个不同层面的“顺”。
- 内润滑:主要关注材料内部的流动与摩擦行为。
- 外润滑:主要关注材料与金属设备的接触界面,帮助管理摩擦与粘附。
两者需要配合。普通非极性聚乙烯蜡,在硬质 PVC 中通常更偏向外润滑;它并不能独自包办整个润滑体系。
专业一点:从分子结构看这种“分工” 🔬
PVC 的重复单元是—CH₂—CHCl—,聚乙烯蜡则以碳氢链为骨架。两者的结构和相互作用不同,助剂在配方里的相容性,也会影响它怎样发挥作用。
在合适的条件下,外润滑组分可在材料与金属接触的区域发挥润滑作用。它的表现还受蜡种、分子量、用量、温度及其他助剂影响,不能只凭一个软化点就判定“这支蜡最适合”。
- 表面更好掌握:围绕粘模、积垢和析出做对照,朝着更稳定的制品外观调整。
- 加工窗口更清楚:把塑化和润滑放在一起看,找到适合自己配方与设备的工作范围。
- 连续生产少些折腾:把调机经验变成记录,为下一批的稳定交付提供依据。
📝 选润滑蜡,先说清自己在做什么
窗框型材、硬质管材和软质 PVC,配方条件并不相同。选助剂之前,先说清制品类型、稳定体系、填料和当前问题,比只问“哪款蜡更滑”更有用。
TL-1000H PVC 钙锌稳定剂体系方向
公司产品介绍列有在 PVC 钙锌稳定剂体系中作润滑剂的用途。可以从现有稳定体系出发,比较加工流动、摩擦与制品表面表现。
黏度 900±100 cP@140℃ | 软化点 121±1℃
TL-100 型材与管材的选型起点
公司产品介绍列有 PVC 型材、管材及管件加工用途。围绕当前的塑化与表面问题,安排配方对照,观察它与其他润滑组分的配合。
黏度 500±50 cP@140℃ | 软化点 108±1℃
TL-200 另一种黏度,另一组比较
同样列有 PVC 型材与管材加工方向,熔体黏度与 TL-100 不同。它为配方比较提供另一个候选,效果仍由实际体系决定。
黏度 180±30 cP@140℃ | 软化点 105±1℃
参数来自公司原始中文 TDS:黏度为 Brookfield 方法、140℃;软化点为 ASTM E28。数值用于认识产品,不代表加工效果排名或成品性能保证。
调配方也不必一下改五个地方。保留一组现有配方作对照,再逐步调整润滑组分,记录塑化、设备和制品表现。这样才知道,究竟是哪一步帮上了忙。
🔬 配方是否合适,让曲线和制品一起回答
转矩流变试验可以帮助比较塑化过程、塑化时间与平衡转矩。它提供的是一组观察线索,仍要结合挤出试样、制品外观和产品要求来判断。
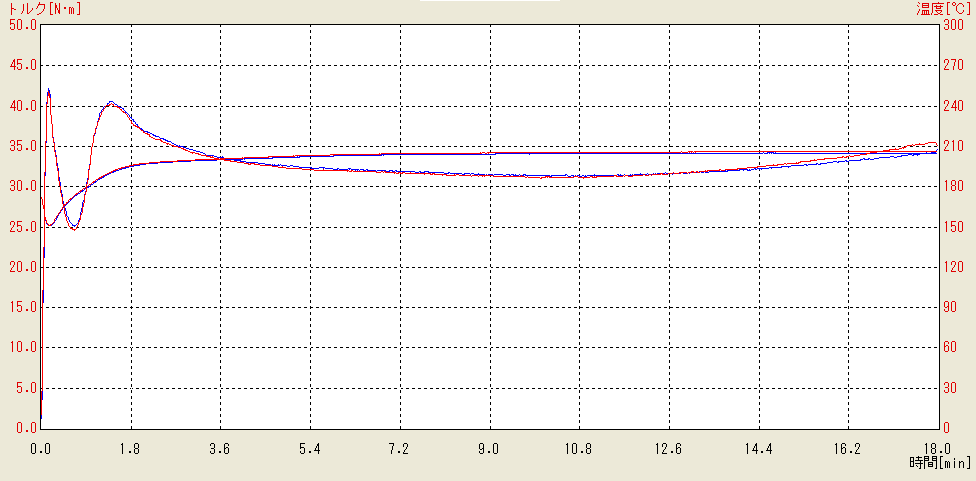
这份对照报告中,两组扭矩曲线的整体走势接近,为 TL-100 在该 PVC 配方中的加工表现提供了一组参考。它说明的是这一配方、这一组条件下的结果,不代表所有体系中的效果都相同。
小试时,可以同时记录设备上的积垢与析出、制品表面、颜色变化,以及对应产品所需的力学或其他性能。适用哪些方法,按制品和实验室程序选择,不用一条曲线代替全部验收。
外润滑过多,也可能延迟塑化。看到析出,就继续加润滑剂,未必能解决问题;还要核查相容性、用量和其他组分。助剂是帮手,配方可不是“越加越放心”。😉
蜡类润滑助剂还要与热稳定体系配合。它参与加工,并不替代 PVC 热稳定剂。
🏡 材料的好配合,最后回到日常
住在家里的人,不会每天研究型材的塑化曲线。他们在意的,是窗边整洁的细节、日常部件的好用,以及产品在使用中是否满足要求。
而客户要做的,是把这些要求变成稳定的配方、可重复的生产和合格的制品。润滑助剂的价值,就藏在这段认真配合里。如果合适的方案帮助减少积垢、返工和材料损耗,也能把“把材料用好”落到实际生产记录中。
窗户负责把阳光请进来,助剂负责在加工时搭把手。泰利愿意从你手上的具体 PVC 配方开始,把这份“顺”一起找出来。🙂
你的 PVC 配方,卡在哪一步?
广东泰利新材料科技有限公司 · 蜡类加工与润滑助剂
带着制品方向、配方体系和加工问题,一起做一次有针对性的试样沟通。
资料来源与说明
- 泰利 TL-1000H、TL-100、TL-200 原始中文 TDS 及公司产品应用介绍,2026-10-13核对。
- 公司存档的 PVC 加工流变对比报告,出具方为佛山市瑞山汉科塑料科技有限公司。原报告说明结果供参考,不构成特定用途适用性保证。图2保留原曲线和坐标,对照型号在正文中称为“参考润滑蜡”。
生活配图为 AI 生成的应用示意,不是客户实拍或产品性能证据。制品的耐候、力学、安全等要求,需要完整配方、加工与成品验证共同满足。